XIAMEN ACEY NEW ENERGY TECHNOLOGY CO., LTD.

تجميع حزم بطاريات 18650 مقابل 21700: اعتبارات المعدات والعمليات
November 09 , 2026
تبدو خلايا 18650 و 21700 قابلة للتبديل من مسافة بعيدة، ولكنها على خط الإنتاج تتصرف وكأنها منتجات مختلفة. يؤدي قطر الخلية وطولها إلى تغيير تصميم الحامل، والمسافات الفاصلة، والعزل، وإمكانية الوصول للحام، والسلوك الحراري، والتجهيزات التي تنقل الخلايا عبر كل محطة. يوضح هذا الدليل ما يتغير بالفعل بين تجميع حزم بطاريات 18650 و 21700، وما يجب على فرق المشتريات والهندسة تأكيده قبل اختيار المعدات.
تصف الأرقام الموجودة في اسم الخلية الاسطوانية حجمها: خلية 18650 يبلغ قطرها اسمياً 18 مم وطولها 65 مم، بينما خلية 21700 يبلغ قطرها اسمياً 21 مم وطولها 70 مم. ينتشر هذا الفارق البسيط في كل تجهيزة تقريباً على خط التجميع. فحوامل الخلايا، وأمشاط المسافات، وصواني الفرز، وقوالب اللحام، وأدوات الضغط، وجهات اتصال الاختبار كلها مُصممة وفق هندسة محددة.
يفترض المشترون أحياناً أن الخط المصمم لتنسيق اسطواني واحد يمكنه تشغيل التنسيق الآخر بتغيير برمجي سريع. في الواقع، عادةً ما يجب استبدال الواجهات الميكانيكية وإعادة التحقق منها. وكلما تم تثبيت تنسيق الخلية مبكراً، كلما احتاج المشروع إلى إعادة أدوات أقل.
هذا لا يعني أن المورد لا يمكنه تقديم كلا التنسيقين — بل يعني أنه يجب تحديد التكوينات بوضوح. الخط الذي يُعرض على أنه "اسطواني" دون تحديد حجم الخلية، ونوع الأرفف، وهيكلية الحزمة ليس عرضاً قابلاً للمقارنة حتى الآن.
كلاهما خلايا ليثيوم آيون دائرية تستخدم في الدراجات الكهربائية، والأدوات الكهربائية، وتخزين الطاقة، والمركبات الكهربائية الخفيفة. الاختلافات التي تهم التصنيع هي اختلافات فيزيائية ومتعلقة بالعمليات وليست كيميائية:
| العامل | 18650 | 21700 | عواقب المعدات |
|---|---|---|---|
| قطر الخلية | الاسمية 18 مم | الاسمية 21 مم | تختلف تجاويف الحامل، والتباعد، وجيوب الصواني |
| طول الخلية | الاسمية 65 مم | الاسمية 70 مم | يختلف ارتفاع الرصة، واللوحات الطرفية، وحركة التلامس |
| عدد الخلايا في الحزمة | عادة ما تتوفر خلايا أكثر لسعة معينة | عادة ما تتوفر خلايا أقل لنفس السعة | يغير نقاط اللحام وحجم الفرز وزمن الدورة |
| التيار والحرارة | التيار موزع على خلايا متوازية أكثر | من الشائع وجود تيار أعلى لكل خلية | ؤثر على حجم قضيب التوصيل (Busbar) وجودة الوصلة والتصميم الحراري |
| المثبتات وأدوات التصنيع | مجموعة حامل وقالب تشكيل 18 مم | مجموعة حامل وقالب تشكيل 21 مم | يلزم استبدال أدوات التصنيع وإعادة التحقق لتغيير التنسيق |
| التطبيقات النموذجية | الأدوات الكهربائية، والدراجات الكهربائية، وأنظمة التخزين، وحزم الأجهزة الاستهلاكية | الدراجات الكهربائية، والمركبات الكهربائية الخفيفة، وحزم الطاقة العالية | تضاريس الحزمة (Topology) هي التي تحدد قائمة المحطات، وليس نوع الخلية بمفرده |
اعتبر هذا مقارنة عامة وليس مواصفات دقيقة. تختلف السعة ومعدل التفريغ وشكل أطراف التوصيل والتركيب الكيميائي حسب الشركة المصنعة للخلية وطرازها، وتلك التفاصيل — وليس مجرد اسم التنسيق — هي التي تحدد التصميم النهائي للمثبتات.
السبب الأكثر شيوعًا للفشل المبكر للحزمة ليس آلة اللحام — بل الخلايا غير المتطابقة. قبل تحميل الخلايا في الحوامل، يجب قياسها وتجميعها في مجموعات بحيث تمتك الخلايا الموصلة بالتوازي خصائص متقاربة للغاية. وعادةً ما تكون المدخلات هي جهد الدائرة المفتوحة (OCV)، والمقاومة الداخلية (IR)، وسعة الشحن والتفريغ الفعلية عند الحاجة.
عمر الدورة وتوليد الحرارة والسعة الاستيعابية المتاحة كلها محدودة بأضعف مجموعة خلايا في الحزمة. مع خلية أكبر مثل 21700، يتحمل عدد أقل من الخلايا الحمل، وبالتالي يكون لأي خلية شاذة تأثير أكبر نسبيًا؛ ولذلك تستحق تفاوتات الفرز ومنطق التصنيف نفس الاهتمام الممنوح لمعلمات اللحام.
لهذه المرحلة، معدات فرز واختبار الخلايا الاسطوانية تقيس الخلايا وتصنفها في حاويات قبل وصولها إلى محطات التجميع. قم بتأكيد ظروف الاختبار، ومدى القياس، وعدد القنوات، وتصدير البيانات مع المورد — فنتائج التصنيف لا تكون مفيدة إلا إذا تم تسجيلها مقابل معرف الحزمة (pack ID) لاحقاً.
تأكد أيضاً من كيفية التعامل الجسدي مع الخلايا المصنفة. يجب أن تتطابق الصواني، والمغذيات، والمجلات مع قطر الخلية وطولها؛ فلا يمكن ببساطة إعادة تحميل آلة فرز تم إعدادها لتنسيق معين بالأخرى دون تغيير الموجهات وجهات الاتصال.
تُبنى الحزم الاسطوانية حول حامل أو نظام مسافات يثبت وضع الخلية، ويحافظ على الخلوص بين الخلايا، ويوفر مساراً لأسلاك الاستشعار والتبريد. نظراً لأن خلايا 18650 و 21700 تختلف في كل من القطر والطول، فإن الحوامل هي أجزاء خاصة بكل تنسيق وليست مواد استهلاكية عامة.
قد تستخدم حزمة 21700 ذات الخلايا الأقل والأكبر تخطيط حامل أبسط، ولكن تيار الوصلة وتركيز الحرارة يكونان أعلى. يجب مراجعة العزل وخلوص الزحف مقابل جهد الحزمة الفعلية ومتطلبات السوق المستهدفة، وليس نسخه من تصميم سابق لـ 18650.
الربط البيني هو المكان الذي تتباعد فيه التنسيقات بشكل أكثر وضوحاً من حيث المعدات. يتم ربط الخلايا على التوالي والتوازي بشرائط النيكل، أو قضبان التوصيل النحاسية، أو الموصلات المركبة المرتبطة بلحام النقاط بالمقاومة أو اللحام بالليزر. يتغير عدد نقاط اللحام، ومساحة اللحام التي يمكن الوصول إليها، وتحمل الحرارة للخلية مع حجم الخلية وطوبولوجيا الحزمة.
يظل اللحام بالنقطة المقاومة شائعاً للألسنة الاسطوانية لأنه سريع ومفهوم جيداً. غالباً ما يُفضل اللحام بالليزر لقضبان التوصيل والوصلات ذات التيار الأعلى لأنه ينتج مقاومة اتصال منخفضة مع منطقة صغيرة متأثرة بالحرارة. في كلتا الحالتين، يجب تأهيل طاقة اللحام، ومعلمات القطب أو الشعاع، وضغط التركيب لمواد اللسان وقضبان التوصيل المحددة - النيكل والنحاس والألومنيوم تتصرف بشكل مختلف تماماً.
عندما تكون قضبان التوصيل أو وصلات النحاس جزءاً من التصميم، معدات اللحام بالليزر لألسنة البطاريات الاسطوانية يجب تقييمها بناءً على توافق المواد، ومراقبة اللحام، والوصول إلى التركيب لخطوة الخلية الفعلية. اسأل عن كيفية تسجيل معلمات اللحام، نظراً لأن مقاومة الوصلة وسجلات اللحام هي أول ما يتم مراجعته عند التحقيق في فشل ميداني.
يستحق التحكم في الحرارة عناية خاصة: يمكن أن يؤدي إدخال الحرارة المفرطة بالقرب من طرف الخلية إلى تلف الختم أو المكونات الداخلية. عملية اللحام التي تعمل على طراز خلية واحد لا يمكن نقلها تلقائياً إلى طراز آخر، حتى ضمن نفس التنسيق الاسمي.
بمجرد تثبيت تنسيق الخلية، وطوبولوجيا الحزمة، وطريقة الانضمام، يمكن بناء قائمة المحطات. عادةً ما يربط الخط الاسطواني فرز الخلايا، وتحميل الحامل، واللحام، وبطارية نظام الإدارة (BMS) وتجميع الحزم، والعزل، والغلاف، واختبار الشحن والتفريغ، والوضع النهائي في تدفق واحد.
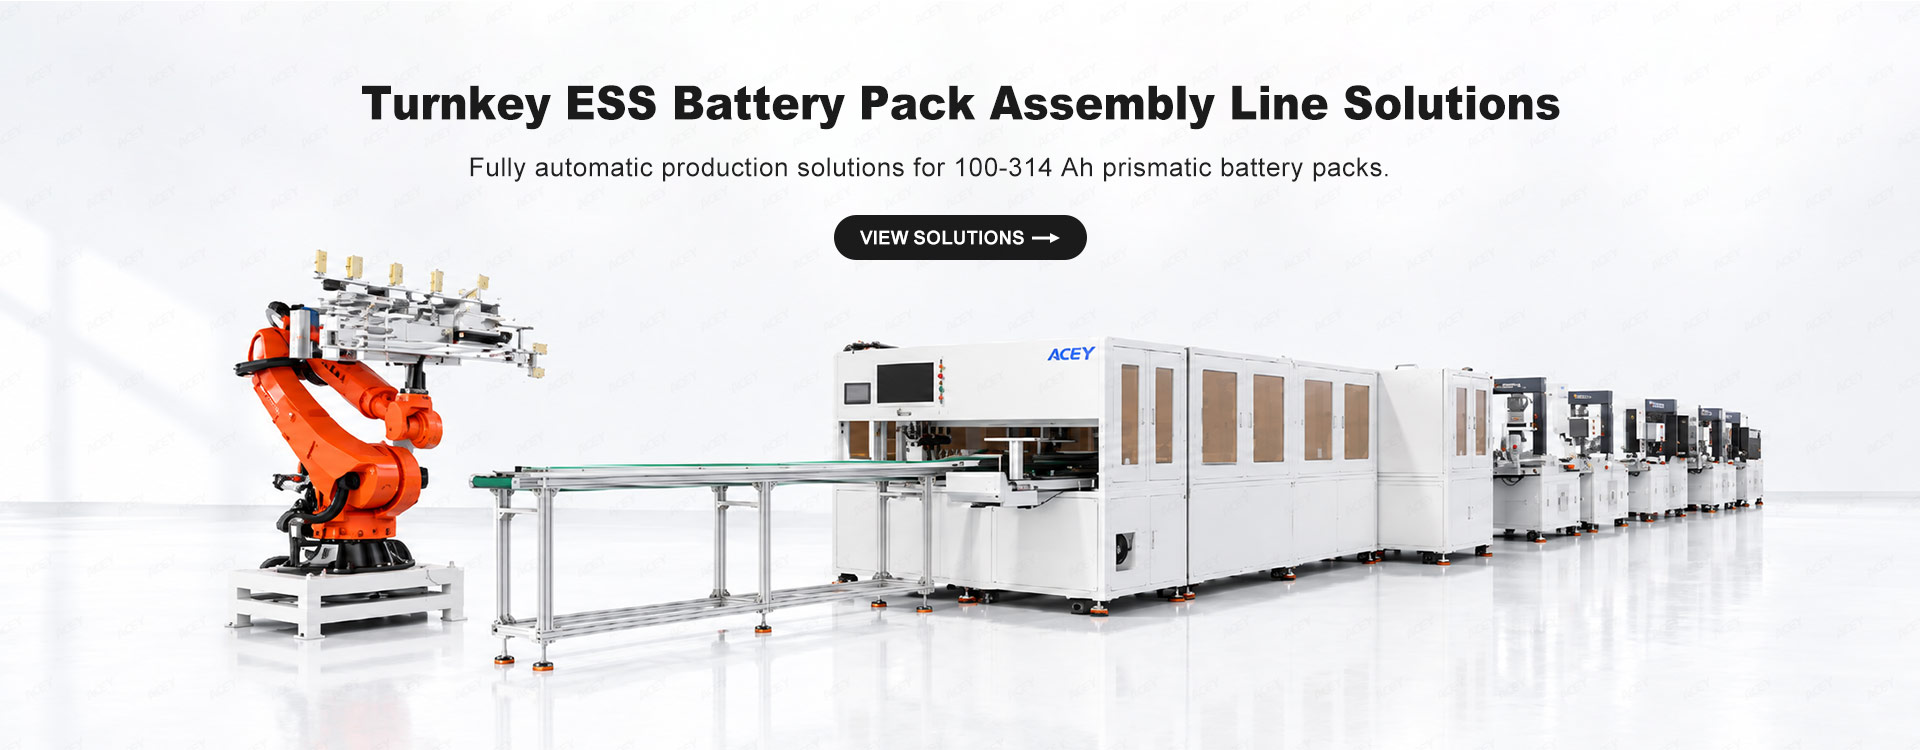
إن خط تجميع حزمة بطارية 18650 مُكوَّن حول تركيبات الخلايا المستديرة ورؤوس اللحام، ويمكنه تغطية أحجام اسطوانية متعددة عندما يتم تحديد مجموعة الأدوات ونطاق التغيير في المواصفات. تأكد من أحجام الخلايا التي تدعمها مجموعة التركيبات المُسعرة بالفعل، وما إذا كان التبديل بينها يتطلب تبديل الأدوات أو إعادة التحقق الكاملة.
مستوى الأتمتة هو قرار منفصل. تناسب المحطات شبه الآلية التشغيل التجريبي وتصميمات الحزم المتنوعة؛ بينما يناسب الخط المدمج بالكامل المنتجات المستقرة ذات الحجم الكبير حيث يهم تدفق المواد، وقت الدورة، والتقاط البيانات التلقائي. تبدأ العديد من المصانع بشكل شبه آلي وتضيف النقل، وفحص الرؤية، وتسجيل البيانات مع نمو الحجم.
عند مقارنة العروض، اطلب من كل مورد توضيح تنسيق الخلية، طوبولوجيا الحزمة، وظروف الاختبار الكامنة وراء أي رقم إنتاجية. رقم الحزم في الساعة بدون تلك الشروط غير قابل للمقارنة بين المقترحات.
تختلف التصميمات، لكن خط الحزم الاسطوانية العملي يتبع هذه المراحل:
نادرًا ما يكون تخطي الفرز أو الاختبار النهائي مقبولاً للحزمة التجارية. كلا المرحلتين رخيصتان نسبيًا على خط الإنتاج ومكلفتا الثمن للغاية للتعويض عنهما بعد الشحن.
استخدم الجدول أدناه للتحقق مما إذا كانت قائمة معدات المورد تغطي التدفق بأكمله، وما هي العناصر التي تعتمد على الشكل.
| المرحلة | نوع المعدات | ما تقوم به | الاعتمادية على 18650 / 21700 |
|---|---|---|---|
| فرز الخلايا | جهاز اختبار الجهد الكهربائي للدائرة المفتوحة ومقاومة العزل / نظام فرز السعة | يقيس الخلايا ويصنفها إلى مجموعات متطابقة | جهات الاتصال والأدلة والصواني مخصصة لحجم معين |
| تحميل الحامل | حامل الخلايا / تركيبات الإدخال | يضع الخلايا على مسافة ثابتة | الأعلى — يختلف قطر التجويف وارتفاع المكدس |
| التوصيل البيني | لحام نقطي / محطة لحام بالليزر | يربط الأشرطة والقضبان التوصيلية بالأطراف | تختلف مسافة اللحام ووصول التركيبات |
| تجميع نظام إدارة البطارية | جهاز اختبار نظام إدارة البطارية / محطة الحزم | التحقق من الاستشعار والتوازن والحماية | يعتمد على عدد التوصيلات المتسلسلة وطوبولوجيا الحزمة |
| فحص الأمان | جهاز اختبار العزل / العازل الكهربائي | يفحص مقاومة العزل قبل الإغلاق | يُحدد بواسطة جهد الحزمة وليس حجم الخلية وحدها |
| اختبار الحزمة | جهاز اختبار الشحن والتفريغ / الاختبار الشامل | يدير الدورات ويتحقق من صلاحية الحزمة النهائية | نطاق الجهد و التيار يتبع تصميم الحزمة |
| تتبع الأثر | مسح الرمز الشريعي / تحديد الهوية بموجات الراديو وتسجيل البيانات | يربط الخلايا واللحامات والاختبارات بمعرف كل حزمة | محايد الشكل، ولكن يجب تحديده مبكرًا |
بعد الربط البيني، يتم تركيب لوحة BMS، وأسلاك الاستشعار، وحساسات الحرارة، والتحقق منها. إن نظام BMS ليس مجرد مكون يتم تركيبه فحسب — بل يجب فحص قنوات أخذ العينات لديه، وظيفة التوازن، ومنطق الحماية مقابل حزمة البطارية المكتملة قبل إغلاق الهيكل.
ثم يتحقق اختبار الشحن والتفريغ من السعة وسلوك الحماية تحت ظروف محددة، بينما تغطي أجهزة الاختبار الشاملة الجهد والحرارة ووظائف BMS. بالنسبة لحزمة 21700 ذات الخلايا الأقل على التوازي، يظهر انحراف مستوى الخلية بشكل أسرع، لذلك ترتبط جودة التصنيف وعمق الاختبار ارتباطاً وثيقاً.
ينبغي التخطيط لفحوصات مقاومة العزل وتحمل الجهد الكهربائي قبل التغليف، خاصة بالنسبة للحزم ذات الجهد العالي. تأكد من المعايير التي تنطبق في سوقك المستهدف والموديلات المحددة من المعدات التي تحمل شهادات الاعتماد ذات الصلة — فالشهادة الموجودة على آلة واحدة لا تغطي خطاً كاملاً تلقائياً.
يؤثر حجم الخلية على توازن الخط أكثر مما يتوقعه معظم المشتريين. تحتوي حزمة 18650 التي بها خلايا أكثر على نقاط لحام أكثر وعمليات مناولة أكثر لكل حزمة؛ بينما تحتوي حزمة 21700 على خلايا أقل ولكن غالباً تيار أعلى لكل وصلة ومتطلبات حرارية أكثر صرامة. ولا يوجد أي من التنسيقين أسرع تلقائياً.
بالنسبة لعملاء التصدير، يجب أن يكون الخط قادراً على إثبات ما قام ببنائه. يربط المسح الضوئي للرمز شريطي (Barcode) أو تقنية RFID كل دفعة خلايا برقم معرف الحزمة (Pack ID)؛ وتُخزن نتائج التصنيف، ومعلمات اللحام، وفحوصات العزل، وسجلات اختبار الدورة مقابل ذلك المعرف (ID). وهذا يدعم تدقيق العملاء، والتعامل مع الضمان، وتحليل الأعطال الميدانية.
حدد التقاط البيانات منذ اليوم الأول بدلاً من إضافته لاحقاً. كن دقيقاً بشأن الحدود: فواجهة البيانات الخاصة بالآلة، وتكامل البرامج الاختياري، ونظام MES الكامل هي ثلاثة أشياء مختلفة — تأكد من أي منها يتضمنه عرض السعر فعلياً، وبأي صيغة يمكن تصدير السجلات.
لا يمكن الموردين تحديد حجم الخط بدقة إلا إذا كانت المدخلات واضحة. قم بإعداد:
باستخدام هذه المدخلات، يمكن للمورد تقديم تدفق للعمليات، وقائمة بالمعدات، ونطاق للتركيبات، وتخطيط تكون قابلة للمقارنة حقاً بين العروض.
غالباً نعم، إذا حدد المورد نطاق التجهيزات ونطاق التغيير مسبقاً. المحطات مشتركة، ولكن حاملات الخلايا، وصواني الفرز، وقوالب اللحام، وملامسات الاختبار خاصة بالأبعاد وعادة ما تتطلب تبديل الأدوات بالإضافة إلى إعادة التحقق عند تبديل الأشكال. قم بتأكيد ذلك قبل الطلب بدلاً من افتراض أن تغيير البرنامج يكفي.
العناصر الأكثر اعتماداً على الشكل هي حاملات الخلايا والمباعدات، وصواني ودلائل الفرز، وتجهيزات تحميل الحامل، وقوالب اللحام وخطوة اللحام، وملامسات الاختبار. يعتمد تجميع نظام إدارة البطاريات (BMS) لاحقاً، وفحص العزل، واختبار الحزمة على جهد الحزمة وتخطيطها أكثر من اعتمادها على قطر الخلايا وحدها.
يُستخدم اللحام النقاطي بالمقاومة على نطاق واسع للأطراف الأسطوانية وأشرطة النيكل لأنه سريع ومعمول به جيداً. وغالباً ما يُفضل اللحام بالليزر للصلبات (busbars) والوصلات الأعلى تياراً بسبب انخفاض مقاومة التلامس وصغر المنطقة المتأثرة بالحرارة. ويعتمد الخيار الصحيح على مواد الأطراف والصلبات، وتصميم الوصلة، والتحمل الحراري، ومراقبة اللحام المطلوبة.
العلامات :
Rm703, No.223, Qishan North Road, Huli District, Xiamen, Fujian, China
البريد الإلكتروني : allen@xmacey.com
هاتف : +8618950009155
Whatsapp : +8618950009155